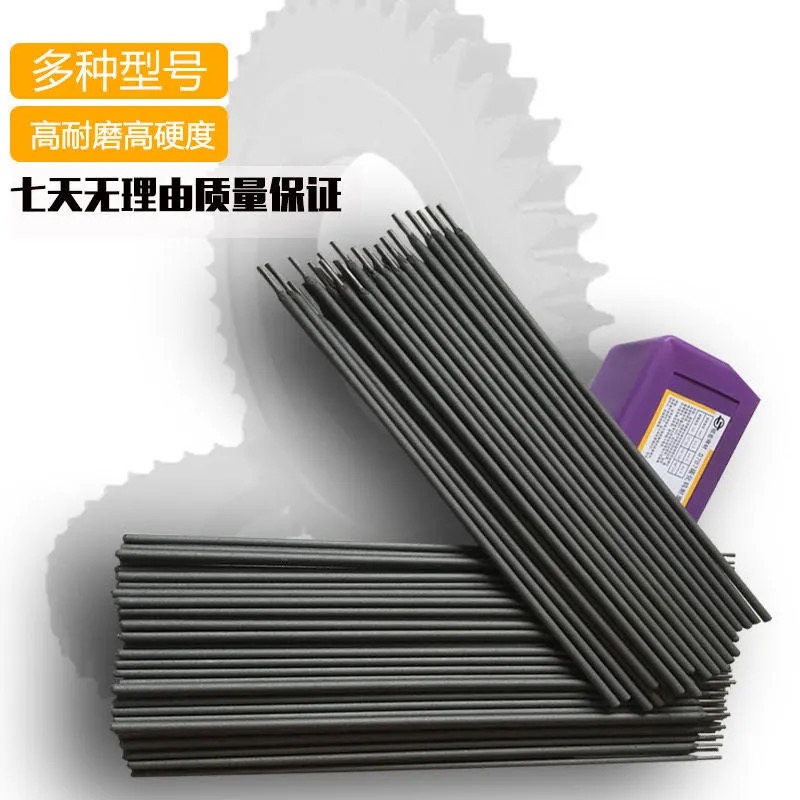
YDH701 YDH702辊压机耐磨焊条
兰格普通会员
价格面议
起订量:1吨
所在地: 邢台
有效期至: 2027-1-31
所在地: 邢台
有效期至: 2027-1-31

详细信息
| 品 种 | 金属铬 | 规格 | 3.2 4.0mm |
| 材质 | 合金 | 产地 | 河北 |
| 仓 库 | 暂无 | ||
| YDH701 YDH702辊压机耐磨焊条D112耐磨焊条符合 GB EDPCrMo-A1-03 说明: D112是钛钙型药皮的CrMo型堆焊焊条。可交直流两用,堆焊时电弧稳定,脱渣容易。 用途: 用于受磨损的低碳钢、中碳钢及低合金钢机件表面,特别适用于矿山机械与农业机械的堆焊与修补。 熔敷金属化学成分(%) 化学成分 CMoCr其它元素总量 保证值≤0.25≤1.50≤2.00≤2.00 堆焊层硬度: HB≥220 参考电流 (AC、DC) 焊条直径(mm) φ3.2φ4.0φ5.0 焊接电流(A) 90~110150~180180~220 注意事项: 1.焊前焊条须经150℃左右烘焙1h。 2.在大型工件堆焊前应预热至200℃左右,并将堆焊部分表面的铁锈和油污清除干净。 D126耐磨焊条 说明: D126为低氢型药皮的普通锰型堆焊焊条。可交直流两用(交流时空载电压大于70V)。 用途: 用于堆焊受磨损的低碳钢、中碳钢及低合金钢的表面,如车轴、齿轮、行走主动轮、搅拌机叶片等。 熔敷金属化学成分(%) 化学成分 CMn 保证值≤0.20≤4.20 堆焊层硬度: HRC≥28 参考电流 (AC、DC+) 焊条直径(mm) φ3.2φ4.0φ5.0 焊接电流(A) 90~120140~180180~220 注意事项:1.焊前焊条须经300-350℃左右烘焙1h。 2.在大型工件堆焊前应适当预热至300℃左右,并将堆焊部分表面的铁锈和油污清除干净。 D127耐磨焊条 说明: D127为低氢型药皮的普通锰型堆焊焊条。采用直流反接。 用途: 用于堆焊受磨损的低碳钢、中碳钢及低合金钢的表面,如车轴、齿轮、行走主动轮、搅拌机叶片等。 熔敷金属化学成分(%) 化学成分 CMn 保证值≤0.20≤4.20 堆焊层硬度: HRC≥28 参考电流 (DC+) 焊条直径(mm) φ3.2φ4.0φ5.0 焊接电流(A) 90~120140~180180~220 注意事项: 1.焊前焊条须经300-350℃左右烘焙1h。 2.在大型工件堆焊前应适当预热至300℃左右,并将堆焊部分表面的铁锈和油污清除干净。 |
|||